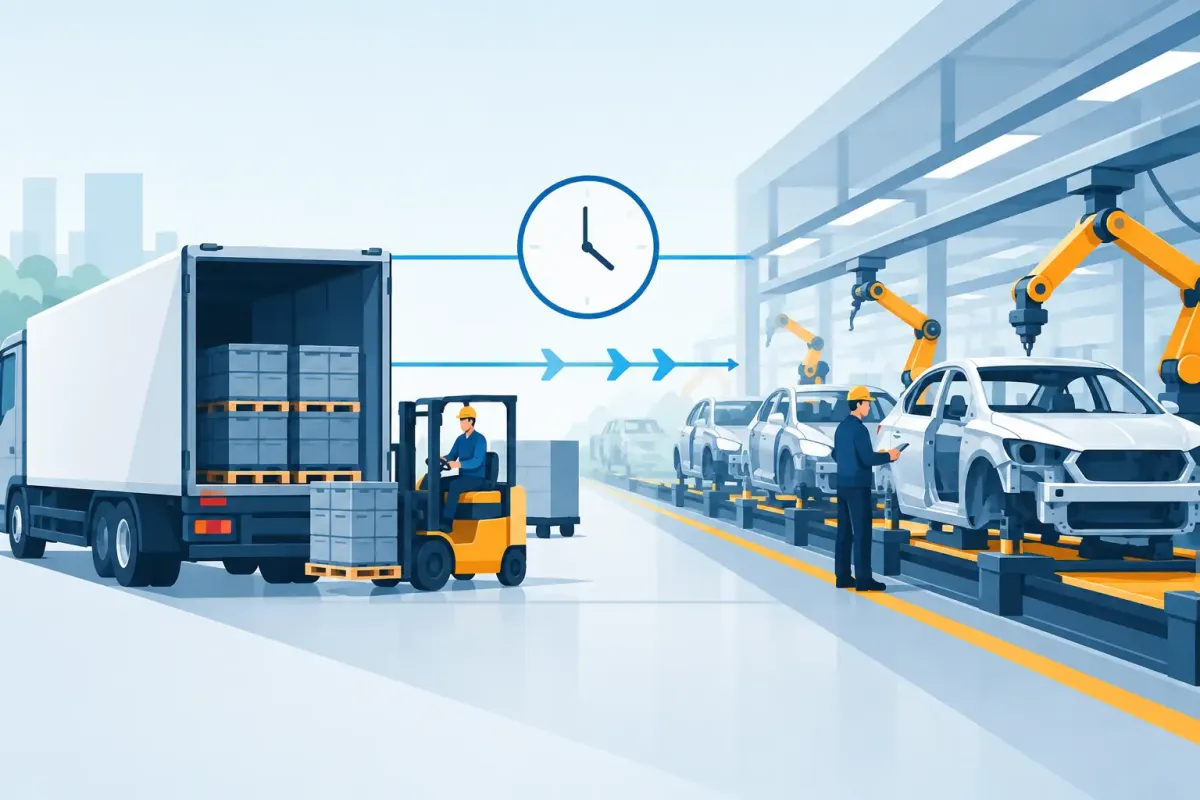
Minuta opóźnienia samochodu z komponentami może oznaczać brak części przy stanowisku montażowym, zmianę planu produkcji i kosztowny przestój. Dlatego dostawy just in time automotive nie są zwykłym przewozem realizowanym „na czas”. To precyzyjnie skoordynowany proces, w którym liczą się okno rozładunkowe, jakość informacji, dostępność pojazdu i zdolność do reakcji, gdy rzeczywistość odbiega od planu.
W branży motoryzacyjnej transport ma bezpośredni wpływ na ciągłość produkcji. Dostawca logistyczny odpowiada nie tylko za odebranie palet lub pojemników z magazynu. Musi również rozumieć rytm zakładu, priorytety materiałowe i konsekwencje nawet krótkiego odstępstwa od harmonogramu.
Dostawy Just in Time w automotive - na czym polegają?
Model Just in Time zakłada dostarczanie materiałów dokładnie wtedy, kiedy są potrzebne na produkcji, w ilości zgodnej z bieżącym zapotrzebowaniem. Zakład ogranicza zapasy magazynowe, uwalnia powierzchnię i kapitał, a jednocześnie przenosi część ryzyka operacyjnego na cały łańcuch dostaw.
W automotive model ten dotyczy między innymi elementów wnętrza pojazdu, części metalowych, komponentów elektronicznych, opakowań zwrotnych czy podzespołów montowanych w określonej kolejności. W praktyce dostawa może mieć wyznaczone okno czasowe co do kilkunastu minut. Spóźniony pojazd nie zawsze może po prostu stanąć w kolejce - często traci slot, a zakład musi uruchomić procedurę awaryjną.
Nie każda dostawa do fabryki jest jednak dostawą JIT. Jeśli odbiorca utrzymuje zapas bezpieczeństwa na kilka dni, a termin rozładunku jest szeroki, większą rolę może odgrywać koszt przewozu niż ścisła punktualność. JIT zaczyna się tam, gdzie zapas jest ograniczony, a produkcja jest zależna od konkretnej partii materiału.
Dlaczego opóźnienia w automotive są tak kosztowne?
Przestój linii nie jest wyłącznie problemem działu logistyki. Oznacza niewykorzystany czas pracowników, zakłócenie sekwencji produkcyjnej, konieczność przesunięcia kolejnych dostaw i ryzyko niewywiązania się z terminów wobec odbiorcy końcowego. Im bardziej zsynchronizowana produkcja, tym mniej miejsca na improwizację.
Źródłem problemu może być nie tylko korek na trasie. Równie często przyczyną są błędne dane dotyczące liczby palet, niegotowy towar przy załadunku, źle przypisany adres rampy, brak dokumentów, opóźnione awizo albo użycie niewłaściwego typu naczepy. Każdy z tych elementów wydłuża operację, zanim samochód w ogóle ruszy w drogę.
Z perspektywy planisty najgroźniejsza jest niepewność. Informacja o opóźnieniu przekazana wystarczająco wcześnie pozwala zmienić kolejność produkcji, wykorzystać zapas awaryjny lub uruchomić transport zastępczy. Brak informacji odbiera zakładowi czas na decyzję.
Plan transportu musi zaczynać się przed załadunkiem
Skuteczna realizacja JIT wymaga ustalenia procedury jeszcze przed pierwszym kursem. Należy potwierdzić trasę, czas tranzytu, godziny pracy magazynów, wymogi dotyczące awizacji oraz zasady kontaktu poza standardowymi godzinami. Szczególnego znaczenia nabierają przewozy międzynarodowe między Polską a Niemcami, Czechami, Francją, Włochami, Beneluksem czy Hiszpanią, gdzie na czas przejazdu wpływają ograniczenia ruchu, przeprawy, przepisy o czasie pracy kierowców i różnice w organizacji zakładów.
Harmonogram powinien uwzględniać realny czas operacji, a nie wyłącznie dystans w kilometrach. Załadunek wielopozycyjny, wymiana [opakowań zwrotnych](https://insped.pl/blog/gospodarka-paletowa-jak-uniknac-kosztow-za-zagubione-palety-eur), kontrola jakościowa, plombowanie czy przekazanie dokumentacji mogą istotnie zmienić godzinę wyjazdu. W planowaniu warto pozostawić kontrolowany bufor, ale nie taki, który generuje zbyt wczesny przyjazd i problem z dostępnością rampy.
Istotna jest również odpowiedzialność po stronie nadawcy. Towar musi być gotowy w uzgodnionym czasie, prawidłowo zabezpieczony i oznaczony. Jeżeli transport obejmuje materiały ADR, konieczne są kompletne dokumenty oraz [przygotowanie ładunku](https://insped.pl/blog/jak-poprawnie-przygotowac-towar-do-transportu-porady-dla-zaladowcow) zgodne z wymaganiami przewozu. Nawet najlepiej zaplanowana spedycja nie zrekompensuje błędów popełnionych na magazynie.
FTL czy LTL w dostawach produkcyjnych?
Dla krytycznych komponentów najczęściej właściwym rozwiązaniem jest [przewóz całopojazdowy FTL](https://insped.pl/blog/transport-drobnicowy-ltl-vs-calopojazdowy-ftl-co-wybrac-dla-twojej-firmy). Pojazd jedzie bez przeładunków i bez dodatkowych punktów dostawy, co skraca czas oraz ogranicza ryzyko uszkodzeń i opóźnień. Taki model daje też większą kontrolę nad godziną podstawienia auta i przebiegiem trasy.
Transport drobnicowy LTL może być uzasadniony przy mniejszych, mniej krytycznych partiach lub regularnych uzupełnieniach zapasu. Należy jednak uczciwie ocenić jego ograniczenia. Konsolidacja poprawia koszt jednostkowy, ale wiąże się z dodatkowymi operacjami i mniejszą elastycznością. Jeżeli opóźnienie jednej palety zatrzymuje linię, oszczędność na frachcie może być pozorna.
Wybór naczepy również wpływa na bezpieczeństwo procesu. Standardowa plandeka sprawdza się w wielu relacjach, naczepa mega zwiększa możliwości załadunkowe, a chłodnia jest niezbędna dla towarów wymagających kontrolowanej temperatury. Decyzję warto podejmować na podstawie specyfikacji ładunku, sposobu załadunku i wymagań odbiorcy, nie tylko ceny oferty.
Widoczność transportu daje czas na reakcję
W JIT monitoring GPS Track & Trace ma wartość operacyjną wtedy, gdy dane prowadzą do konkretnego działania. Lokalizacja pojazdu pozwala zweryfikować postęp trasy, ale równie ważna jest interpretacja zdarzeń: czy auto opuściło punkt załadunku zgodnie z planem, czy kierowca ma realną możliwość dotarcia w wyznaczone okno i czy odbiorca został uprzedzony o zmianie.
Dobra komunikacja nie polega na wysyłaniu wielu statusów. Polega na szybkim przekazaniu informacji właściwej osobie wraz z propozycją rozwiązania. Przy dostawie zagrożonej opóźnieniem spedytor powinien ustalić przyczynę, potwierdzić nowy czas dojazdu, skontaktować się z zakładem i sprawdzić dostępne warianty operacyjne. W krytycznych relacjach dostępność 24/7 nie jest dodatkiem - stanowi element zabezpieczenia produkcji.
W Insped kontakt ze spedytorem w ciągu 15 minut oraz bieżąca kontrola realizacji pomagają klientom szybciej podejmować decyzje w sytuacjach niestandardowych. To szczególnie istotne przy importach i eksportach, w których jedno zdarzenie na trasie może wpłynąć na kolejne planowane operacje.
Jak ograniczyć ryzyko zakłóceń w dostawach JIT?
Najlepszy efekt daje wspólne zarządzanie ryzykiem przez zakład, nadawcę i operatora transportowego. Warto regularnie analizować realizowane kursy: rzeczywiste czasy załadunku i rozładunku, powtarzające się punkty opóźnień, zgodność awizacji oraz przyczyny reklamacji. Dane z takich analiz pozwalają skorygować harmonogram zanim problem stanie się powtarzalnym kosztem.
Przy dostawach o wysokiej krytyczności dobrze jest wcześniej uzgodnić procedurę awaryjną. Powinna obejmować osoby decyzyjne po obu stronach, sposób eskalacji, dopuszczalny czas opóźnienia oraz możliwe działania, na przykład zmianę slotu, podstawienie alternatywnego pojazdu czy uruchomienie ekspresowego przewozu. Nie chodzi o mnożenie formalności, lecz o skrócenie czasu potrzebnego na podjęcie decyzji.
Równie ważne jest zabezpieczenie finansowe przewożonego towaru. Wysokie ubezpieczenie OCP, dopasowane do wartości ładunku, nie zapobiegnie opóźnieniu, ale ogranicza skutki zdarzeń losowych. Flota spełniająca normę Euro 6, właściwe wyposażenie pojazdu oraz sprawdzony przewoźnik zmniejszają ryzyko techniczne, choć nigdy nie eliminują go całkowicie.
Dostawy JIT wymagają partnera, który potrafi mówić językiem produkcji, nie tylko frachtu. Przed uruchomieniem stałej relacji warto sprawdzić, czy harmonogram jest realistyczny, kto reaguje po godzinach i jakie informacje klient otrzyma w razie odchylenia od planu. Taka rozmowa przed pierwszym załadunkiem często chroni linię produkcyjną lepiej niż najbardziej szczegółowa deklaracja terminowości.


